 [VIP第1年] 指数:3

锂电池浆料制备过程中气泡的产生机理与脱除工艺优化浆料中的气泡是电极制造中的隐性,其存在会导致涂布干燥后极片出现、降低了活性物质填充密度,进而影响电池的容量、一致性和安全性。气泡主要来源于:粉末原料间隙带入的空气;搅拌过程中因涡旋卷入的气体;以及某些粘结剂(如CMC)易稳泡的特性。脱除气泡是一个物理过程,主要依靠真空脱泡和静置熟化。真空脱泡通过在密闭容器中抽真空,降低环境气压使气泡体积膨胀并加速上浮破裂,其效率取决于真空度、保持时间和浆料的表观粘度。静置熟化则是利用浆料中微小气泡自身存在的内外压差(拉普拉斯压力)驱动气体缓慢扩散至液面,需要较长时间。工艺优化方向包括:改进加料顺序和搅拌桨叶设计,从源头减少气体卷入;在真空脱泡前增加低速“消泡搅拌”,破碎大气泡;针对高粘度浆料,可采用“动态真空”技术,即在搅拌状态下抽真空,提升脱泡效率;引入超声辅助脱泡,利用空化效应促使微气泡聚并和破裂。一个稳定、无泡的浆料是获得完美极片的道关卡,对其控制水平直接体现了制造工艺的成熟度。 锂电池材料微观结构调控技术。附近电动车锂电池升级
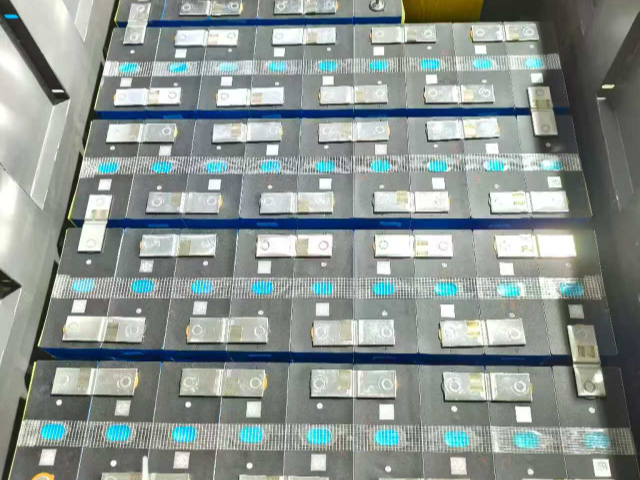
电池升级产业的标准化进程与专利布局电池升级产业的健康发展,离不开技术标准的和知识产权保护。标准化工作涵盖多个层面:物理层面,包括电芯尺寸、模组结构、电池包机械接口的标准化,旨在实现不同供应商产品间的物理互换性;电气层面,包括电压平台、接插件型号、高压互锁逻辑的统一,确保电气连接的安全和可靠;通信层面,包括BMS与车辆控制器、充电桩之间的通信协议和数据定义的一致性,这是实现智能管理和互联互通的关键。与此同时,激烈的市场竞争也催生了密集的专利布局,领域涵盖新型电芯结构、高效热管理方案、先进的BMS算法、快充技术以及智能运维平台等。企业一方面需要积极投身标准制定,抢占行业话语权;另一方面则需构建自身的专利池,并进行严格的自由操作分析,以避免知识产权侵权风险,这在全球化竞争中尤为重要。 附近电动车锂电池升级锂电池性能测试方法与标准。
锂电池干法电极工艺的技术原理与产业化进程分析干法电极工艺被视为颠覆传统湿法涂布的下一代制造技术,其在于不使用NMP等有机溶剂,直接将活性物质、导电剂、粘结剂(如PTFE)的干粉混合,通过纤维化技术形成自支撑电极膜,热压到集流体上。该工艺的优势:彻底摆脱了昂贵且有毒的溶剂回收系统,能耗降低约30%;可制备更厚的电极(>300μm),提升能量密度;尤其适用于对水分敏感的正极材料(如富锂锰基)和固态电池电极制备。然而,其产业化面临巨大挑战:PTFE粘结剂的纤维化过程控制难度大,电极均匀性不及湿法;现有设备产能低,生产线速度约湿法的1/5;电极与集流体的剥离强度不足。特斯拉通过收购Maxwell公司在该领域取得先机,其显示通过静电沉积和特殊辊压工艺改善了均匀性与附着力。预计到2028年,干法工艺将在固态电池和超级电容器的制造中率先实现规模化应用。
电池包轻量化技术路径电池包轻量化是提升能量密度的重要途径。 某企业开发的"复合材料上盖板"采用碳纤维增强聚合物基材料,比传统钢制盖板减重60%,同时满足IP67防护等级。 在结构设计方面,采用"蜂窝夹层"理念,通过拓扑优化去除冗余材料,使结构效率提升40%。 箱体材料从铝合金转向新型镁合金,在保证刚度的前提下实现25%的减重效果。 集成化设计将BMS、高压盒等部件与结构件融合,减少连接件数量。 通过这些综合措施,一代电池包质量能量密度达到220Wh/kg,较上一代提升15%,为整车续航提升做出重要贡献。 预锂化技术路线比较与产业化应用难点分析。
电池环保要求升级电池环保法规日趋严格。欧盟新规要求2030年新电池中再生材料占比:钴16%、锂6%、镍6%;碳足迹需低于80kgCO2/kWh。中国出台的《动力电池回收利用管理办法》确立生产者责任延伸制度,要求车企承担回收主体责任。某企业建设的零碳工厂通过绿电采购、工艺优化等措施,将产品碳足迹降至65kgCO2/kWh,再生材料使用率达12%。这些环保要求正重塑产业链格局,推动绿色制造技术发展。117.电池性能一致性控制电池一致性是影响成组性能的关键因素。某工厂通过全过程控制实现优异的一致性:原材料批次波动控制在±;涂布面密度偏差±;分切毛刺<3μm;装配间隙<。统计过程控制(SPC)系统实时监控256个关键工艺参数,发现异常自动调整。成品电芯容量标准差<,内阻差异<3%,为电池包的长寿命、高安全奠定了坚实基础。这种精密制造能力成为企业的竞争优势。 电池材料回收再生技术与经济性分析。相城区电动车锂电池替换
新型导电剂材料开发与应用效果评估。附近电动车锂电池升级
电池材料供应链韧性建设全球锂电池材料供应面临地缘与资源分布不均的挑战。某企业构建"多元供应+技术替代"的双轨策略:与澳大利亚、智利等五国锂矿签订长协,保证锂资源供应;同时开发钠离子电池作为技术备份。在钴资源方面,通过高镍低钴正极材料将钴含量从20%降至5%,并投资刚果金矿山获取权益资源。为应对石墨供应风险,建设年产万吨级人造石墨产线,开发硅基替代材料。这套体系确保在任一资源断供时,都能维持6个月以上的生产需求。101.电池梯次利用技术规范退役动力电池梯次利用需建立严格技术标准。某机构制定的分级标准将退役电池分为A、B、C三级:A级电池容量保持率>80%,可用于低速车、备用电源;B级电池容量保持率60%-80%,适用于储能等温和场景;C级电池需拆解回收。检测流程包含外观检查、充放电测试、内阻测量等12个项目,通过率约65%。重组环节要求使用原品牌电芯,配置新一代BMS,并完成200次循环验证。符合标准的梯次利用电池成本可比新电池低40%,实现经济效益与环保效益的统一。 附近电动车锂电池升级
萨菲罗斯(苏州)新能源科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的能源行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为行业的翘楚,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将引领萨菲罗斯供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
文章来源地址: http://nengyuan.chanpin818.com/dianchi/zuodianchi/deta_39473617.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。